Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-03 Происхождение:Работает


Достижение идеального баланса при непрерывной разливке остается сегодня важнейшей задачей для сталелитейных предприятий. Недостаточный размер вашего оборудования не позволяет эффективно разрушать дендриты на начальном этапе затвердевания. И наоборот, превышение размера приводит к агрессивной турбулентности мениска. Эта чрезмерная сила часто приводит к сильному захвату порошка пресс-формы и катастрофическим дефектам поверхности. Определение размеров этих систем никогда не было простой игрой в догадки. Это активно требует согласования строгих металлургических целей со сложными электрическими и пространственными реалиями. Инженеры должны тщательно оценивать множество переменных, чтобы гарантировать оптимальный поток расплавленной стали. В этом руководстве представлена надежная основа, которая поможет вам определить точную мощность, необходимую для ваших конкретных параметров непрерывной разливки. Вы узнаете, как оценивать размеры секций, сопоставлять ограничения по электрической мощности и правильно проверять потенциальных партнеров-производителей. Следование этим четким шагам обеспечивает высокую эффективность использования капитала и строгое соблюдение металлургических требований на заводе.
Производительность зависит от размера секции и марки стали: машины для разливки заготовок, блюмов и слябов требуют совершенно разной интенсивности магнитной индукции.
Больше не значит лучше: чрезмерная мощность перемешивания приводит к дефектам поверхности и включениям шлака; прецизионное управление частотой более важно, чем необработанная мощность.
Установка определяет дизайн: внутренние и внешние ограничения пресс-формы определяют физическую площадь и требования к охлаждению устройства.
Проверка поставщика является обязательной: надежный поставщик электромагнитных мешалок для пресс-форм должен предоставить данные металлургического моделирования (например, моделирование сил Лоренца) перед изготовлением.
Точность решает все при выборе электромагнитной мешалки для пресс-формы . Выбор агрегата неправильного размера приводит к каскадным сбоям на протяжении всего процесса непрерывной разливки. Операторы часто осознают эти проблемы слишком поздно, что приводит к снижению качества заготовок или их полному бракованию. Вы должны понимать конкретные риски, связанные как с недостаточным, так и с завышенным размером устройства.
Недостаточная сила перемешивания не может обеспечить адекватное вращение расплавленной стали. У оборудования просто не хватает мощности, чтобы отломить растущие кончики дендритов. Когда это происходит, соотношение равноосных кристаллов остается устойчиво низким. Столбчатые кристаллы продолжают неустанно расти к центру нити. В этом случае сегрегация по центральной линии и внутренняя пористость остаются полностью нерешенными. Ваши инженеры-металлурги сразу же обнаружат серьезные дефекты трубопроводов и конструкций во время проверок качества. Устройство с недостаточной мощностью обеспечивает практически нулевую отдачу от инвестиций.
Многие руководители заводов ошибочно полагают, что больше мощности означает лучшее качество. Однако чрезмерная электромагнитная сила серьезно нарушает стабильность мениска. Бурное вращение жидкости создает глубокие вихри возле поверхности формы. Эта турбулентность захватывает плавающий порошок формы непосредственно в затвердевающую стальную оболочку. Это приводит к сильным включениям шлака, глубоким поверхностным трещинам и значительному ухудшению качества материала. Более того, эксплуатация негабаритного агрегата ежедневно приводит к потере огромного количества электроэнергии.
Конечная цель заключается в создании тщательно контролируемого однородного вращающегося магнитного поля. Вы хотите точно оптимизировать поток расплавленной стали. Скорость перемешивания должна оставаться достаточно высокой, чтобы срезать дендриты. Одновременно он не должен нарушать критический порог скорости мениска. Отраслевые стандарты обычно предполагают поддерживать скорость поверхности ниже 0,3–0,4 метра в секунду. Чтобы попасть в эту золотую середину, необходимы точные расчеты мощности.
Определение правильной емкости включает в себя оценку физических размеров вашего формата отливки. Металлургические свойства выбранных марок стали также играют огромную роль. вы должны определить четкие Прежде чем обращаться к любому производителю, характеристики электромагнитной мешалки для пресс-формы .
Разные форматы литья требуют совершенно разных электромагнитных подходов. Физическое расстояние между змеевиками мешалки и жидким ядром определяет требуемую потребляемую мощность.
Заготовки и блюмы: меньшие квадратные секции требуют очень определенной глубины проникновения. Здесь операторы обычно используют режимы ротационного перемешивания. Небольшие заготовки (например, 120x120 мм) требуют меньшей абсолютной мощности, но требуют точного высокочастотного управления. Большие цветы (например, 300х400 мм) требуют глубокого проникновения магнита. Это требует значительно более надежных катушек и более низких настроек частоты.
Слябы. Производители широких слябов сталкиваются с определенными проблемами. Простое вращающееся поле не может равномерно покрыть плиту шириной 1500 мм. Эти форматы требуют конструкции с двойной катушкой или многомодовой схемы. Инженеры часто используют бабочки или бегущие магнитные поля. Эти сложные конфигурации управляют более широкими профилями затвердевания и предотвращают возникновение локализованных мертвых зон потока.
Тип формата | Типичный диапазон секций | Рекомендуемый режим перемешивания | Основное металлургическое направление |
|---|---|---|---|
Маленькая заготовка | 100-150 мм кв. | Вращающееся магнитное поле | Качество поверхности и незначительное уменьшение сегрегации |
Большой Блум | Площадь от 200 до 400 мм кв. | Роторный или двухроторный | Глубокое проникновение для разделения центральной линии |
Тонкая плита | Толщина от 50 до 90 мм. | Путешествующее магнитное поле | Стабилизация мениска и распределение тепла |
Толстая плита | Толщина от 200 до 300 мм. | Бабочка или многорежимный | Равномерный поток по профилям увеличенной ширины |
Химический состав вашей стали определяет необходимую скорость потока жидкости. Высокоуглеродистые стали и специальные сплавы очень чувствительны к сегрегации по центральной линии. Эти марки обычно требуют агрессивных скоростей потока жидкости в диапазоне от 0,4 до 0,6 м/с в нижней части формы. И наоборот, сорта с низким содержанием углерода оказываются более чувствительными к поверхностному растрескиванию и захвату шлака. Они требуют гораздо более мягкого перемешивания. Ваше устройство должно обладать динамическим диапазоном, чтобы справиться со всей смесью сортов.
Современные заводы постоянно стремятся повысить скорость разливки, чтобы максимизировать производительность. Однако более высокие скорости разливки значительно сокращают время пребывания стали внутри формы. Расплавленный металл проходит через активную магнитную зону гораздо быстрее. Чтобы компенсировать это, необходимо отрегулировать длину и интенсивность активной зоны магнитного поля. Для высокоскоростных литейных машин часто требуются мешалки удлиненной конструкции, чтобы обеспечить адекватную передачу энергии в жидкое ядро.
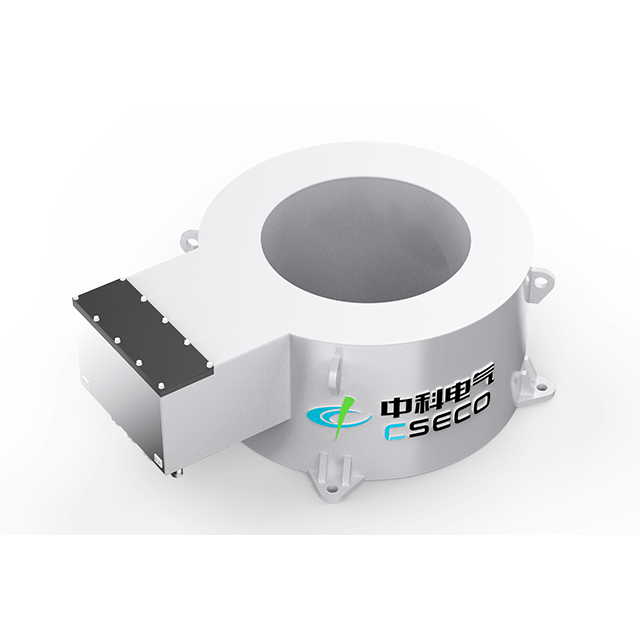
Определив параметры отливки, вы должны преобразовать их в электрические требования. Этот шаг объединяет теорию металлургии и электротехнику. Надежная электромагнитная мешалка должна обеспечивать определенную плотность магнитного потока на определенных частотах.
Основным показателем емкости является центральная магнитная индукция, обычно измеряемая в Гауссах или Теслах. Вы должны сопоставить эту индукционную мощность с толщиной стенок вашей формы. Материал медной трубки действует как массивный электромагнитный экран. Он поглощает и отклоняет большую часть магнитной энергии еще до того, как она достигнет стали.
Более толстые стенки формы, естественно, требуют более высокой входной мощности, чтобы преодолеть этот экранирующий эффект. Более того, специализированные медные сплавы усложняют ситуацию. Такие материалы, как медь-хром-цирконий (Cu-Cr-Zr), обладают превосходной износостойкостью, но обладают различной электропроводностью по сравнению с серебросодержащей медью (Cu-Ag). Если вы перейдете на формы Cu-Cr-Zr, вам, вероятно, понадобится блок большей производительности для достижения точно такой же внутренней силы перемешивания.
Чистая мощность ничего не значит без контроля частоты. Частота напрямую влияет на «глубину скин-слоя» или способность проникновения магнитного поля.
Низкочастотные возможности: глубокое проникновение требует низких частот. Это оказывается абсолютно необходимым для крупных применений блюмов и слябов. Стандартные системы могут снизить частоту до 2 или 3 Гц, чтобы протолкнуть силу Лоренца глубоко в центр пряди.
Регулируемые частотные приводы. Современные операции универсального литья требуют гибкости. Вы должны оценить важность регулируемого источника питания низкой частоты. Большинство высококачественных систем работают плавно в диапазоне от 1 Гц до 10 Гц. Такая возможность регулировки позволяет операторам на ходу точно настраивать интенсивность перемешивания для различных марок стали.
Устройства большой мощности потребляют значительные электрические токи. Вы должны оценить эксплуатационные расходы (OPEX) на непрерывную работу этих теплообменников. Однако вам следует сбалансировать эти затраты на электроэнергию непосредственно с уменьшением количества бракованных изделий. Правильно подобранный блок значительно снижает количество последующих дефектов. Полученное в результате увеличение выхода продукции высшего качества почти всегда компенсирует ежедневные затраты на потребление электроэнергии.
Даже самая идеально рассчитанная емкость ничего не значит, если она физически не подходит для вашей литейной машины. Реалии реализации часто вынуждают инженеров идти на компромисс или искать узкоспециализированные решения.
Вы должны тщательно оценить пространственные ограничения вашего существующего оборудования. Пространство вокруг формовочного генератора и водяной рубашки очень тесно.
Модернизация старой машины непрерывного литья заготовок (МНЛЗ) часто строго ограничивает физический объем змеевиков мешалки. Если вы выберете внутреннюю литой конструкцию, змеевики должны помещаться в существующий корпус водяной рубашки. Это серьезно ограничивает физический размер железного сердечника и медных обмоток. Внешний монтаж обеспечивает больше места для более крупных и мощных катушек. Однако внешний монтаж помещает катушки дальше от расплавленной стали, что требует еще большей мощности для преодоления физического зазора.
Электромагнитные поля генерируют огромное количество тепла. Агрегаты большой мощности при непрерывной работе создают значительные тепловые нагрузки. Вы должны активно управлять этим нагревом, чтобы предотвратить катастрофический отказ оборудования.
Эти системы требуют специальных внутренних систем охлаждения на чистой воде. Вы не можете просто использовать стандартную растительную воду. Характеристики охлаждения обычно включают в себя:
Низкая проводимость: вода должна оставаться сверхчистой (часто ниже 2 микроСименс/см), чтобы предотвратить возникновение электрической дуги и короткое замыкание катушки.
Стабильное давление: системе требуется постоянное давление (обычно от 10 до 15 бар), чтобы проталкивать воду через полые медные проводники.
Высокая скорость потока: достаточный поток отводит тепло достаточно быстро, чтобы защитить деликатные эпоксидные изоляционные материалы.
Распространенная ошибка: многие предприятия модернизируют производительность мешалок, но не модернизируют установку охлаждения чистой воды. Это несоответствие неизбежно приводит к перегреву катушки и преждевременному выходу из строя в течение нескольких месяцев после установки.
Приобретение этого оборудования требует настоящего инженерного партнерства. Вы не можете купить в готовом виде профессиональную высококачественную электромагнитную мешалку для пресс-форм, такую как стандартный двигатель. Вы должны тщательно оценить своих потенциальных партнеров-производителей.
Никогда не принимайте рекомендации по емкости, основанные исключительно на предположениях продавца. Надежный поставщик электромагнитных мешалок для пресс-форм должен предлагать комплексное трехмерное моделирование электромагнитного поля и потока жидкости. Им следует использовать стандартное программное обеспечение (например, ANSYS Maxwell или FLUENT) для моделирования сил Лоренца внутри вашей конкретной формы. Прежде чем начнется изготовление, они должны математически доказать, что предлагаемая мощность обеспечит необходимую скорость жидкости.
Оцените инженерную гибкость поставщика. Адаптируют ли они конструкцию своих змеевиков к вашей существующей водяной рубашке? Или они заставляют вас принять стандартную модель, требующую дорогостоящих модификаций установки? Поставщик премиум-класса спроектирует железный сердечник и медные обмотки, чтобы максимизировать производительность в рамках ваших пространственных ограничений. Такой индивидуальный подход сэкономит вам недели простоя при установке.
Среда непосредственно под промковшем невероятно сурова. Температура окружающей среды резко возрастает. Влажность постоянная. Вы должны требовать прозрачные данные о качестве сборки устройства.
Стандарты изоляции. Выбирайте изоляцию катушки класса H или выше. Это гарантирует, что устройство выдержит интенсивные температурные скачки.
Качество заливки эпоксидной смолы: Поставщик должен использовать методы вакуумной пропитки под давлением (VPI). Это удаляет пузырьки воздуха из эпоксидной смолы, предотвращая внутреннюю дугу.
Показатели надежности: запрашивайте данные о гарантированном среднем времени наработки на отказ (MTBF), основанные на реальных условиях сталелитейного завода.
Лучшая практика: запросите посещение эталонного завода, который в настоящее время использует оборудование поставщика на аналогичной литейной машине. Непосредственное общение с операторами дает бесценную информацию о фактическом сроке службы оборудования.
Выбор правильной мощности требует объединения теоретических металлургических целей с физическими ограничениями литейной машины. Вы должны сбалансировать необходимость глубокого магнитного проникновения с риском турбулентности мениска и пространственными ограничениями. Точная калибровка устраняет внутренние дефекты без ущерба для качества поверхности.
Немедленно предпримите следующие шаги для продвижения вашего проекта:
Составьте точные чертежи пресс-формы, включая размеры водяной рубашки и зазор генератора.
Задокументируйте весь состав марок стали, отмечая сплавы, наиболее чувствительные к сегрегации и растрескиванию.
Установите четкий базовый уровень текущего уровня дефектов, чтобы измерить будущую рентабельность инвестиций.
Проконсультируйтесь с квалифицированным производителем, чтобы запросить индивидуальное 3D-моделирование мощности.
Ответ: Правильно подобранная и обслуживаемая установка обычно служит от 5 до 10 лет. Срок службы во многом зависит от чистоты охлаждающей воды и целостности внутренней изоляции. Однако несоответствие мощности часто приводит к серьезной перегрузке. Это приводит к чрезмерному нагреву, быстрому разрушению эпоксидной заливки и преждевременному выходу из строя катушки.
О: Нет. Хотя емкость физического оборудования устанавливает максимальный предел производительности, вы не можете использовать один параметр универсально. Операторы должны активно регулировать ток и частоту через шкаф управления для разных классов. Стали, чувствительные к растрескиванию, требуют более мягких параметров перемешивания, тогда как высокоуглеродистые стали, чувствительные к сегрегации, требуют более глубокого и агрессивного магнитного проникновения.
Ответ: Медная форма действует как мощный электромагнитный экран. Более толстые стенки формы значительно поглощают и ослабляют магнитное поле до того, как оно достигнет расплавленной стали. Переход на более толстые стенки или более плотные материалы, такие как Cu-Cr-Zr, вынуждает вас использовать мешалку большей производительности для достижения точно такой же внутренней силы перемешивания.