Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-23 Происхождение:Работает


При непрерывной разливке контроль потока расплавленной стали является определяющим фактором между высококачественным продуктом и дорогим ломом. Металлурги знают, что неравномерное затвердевание ухудшает качество стали. Хотя добавление электромагнитной мешалки непрерывного литья улучшает динамику жидкости, ее установка в неправильной зоне дает незначительную прибыль. Часто не удается устранить конкретные металлургические дефекты. Вы не можете просто закрепить катушку на пряди и ожидать совершенства.
Стратегический выбор положения электромагнитной мешалки напрямую определяет, какие показатели качества вы оптимизируете. Огромное значение имеет то, помещаете ли вы его в форму, прядь или зону окончательного затвердевания. Каждая зона обрабатывает разные этапы охлаждения. Выбрав правильное местоположение, вы получаете контроль над качеством поверхности, внутренней пористостью и сегрегацией по осевой линии. Читайте дальше, чтобы узнать, как согласовать уникальную геометрию вашего ролика и историю дефектов с идеальной системой перемешивания.
Чтобы понять, почему размещение определяет успех, вы должны сначала взглянуть на физику перемешивания. Этот процесс основан на силах Лоренца. Когда вы прикладываете к литейной машине низкочастотное переменное магнитное поле, оно проникает в медную форму или затвердевшую стальную оболочку. Он индуцирует вихревые токи внутри высокопроводящей жидкой стали. Взаимодействие магнитного поля и этих токов порождает силы Лоренца. Эти силы приводят расплавленную сталь в контролируемое вращательное или линейное движение. Вы создаете эффект искусственного мытья. Это движение изменяет температурные градиенты и физически сметает захваченные неметаллические включения.
Однако динамика жидкости резко различается от мениска до незатвердевшего ядра. Электромагнитная мешалка непрерывного литья действует по-разному в зависимости от твердой фракции стали, на которую она нацелена. У мениска сталь почти полностью жидкая. Управление потоком здесь очень быстро реагирует. Глубоко внутри металлургического участка сталь превращается в вязкую, кашеобразную суспензию. Перемещение этого материала с высоким содержанием твердых частиц требует совершенно разных уровней магнитного проникновения и мощности.
Из-за этого фазового перехода вы должны сопоставить общие дефекты отливки с конкретными зонами затвердевания. На мениске образуются микроотверстия и шлаковые захваты. V-сегрегация и центральная пористость возникают на заключительных стадиях затвердевания ядра. Сопоставляя положение электромагнитной мешалки с точкой происхождения ваших худших дефектов, вы устраняете первопричину, а не лечите симптомы.
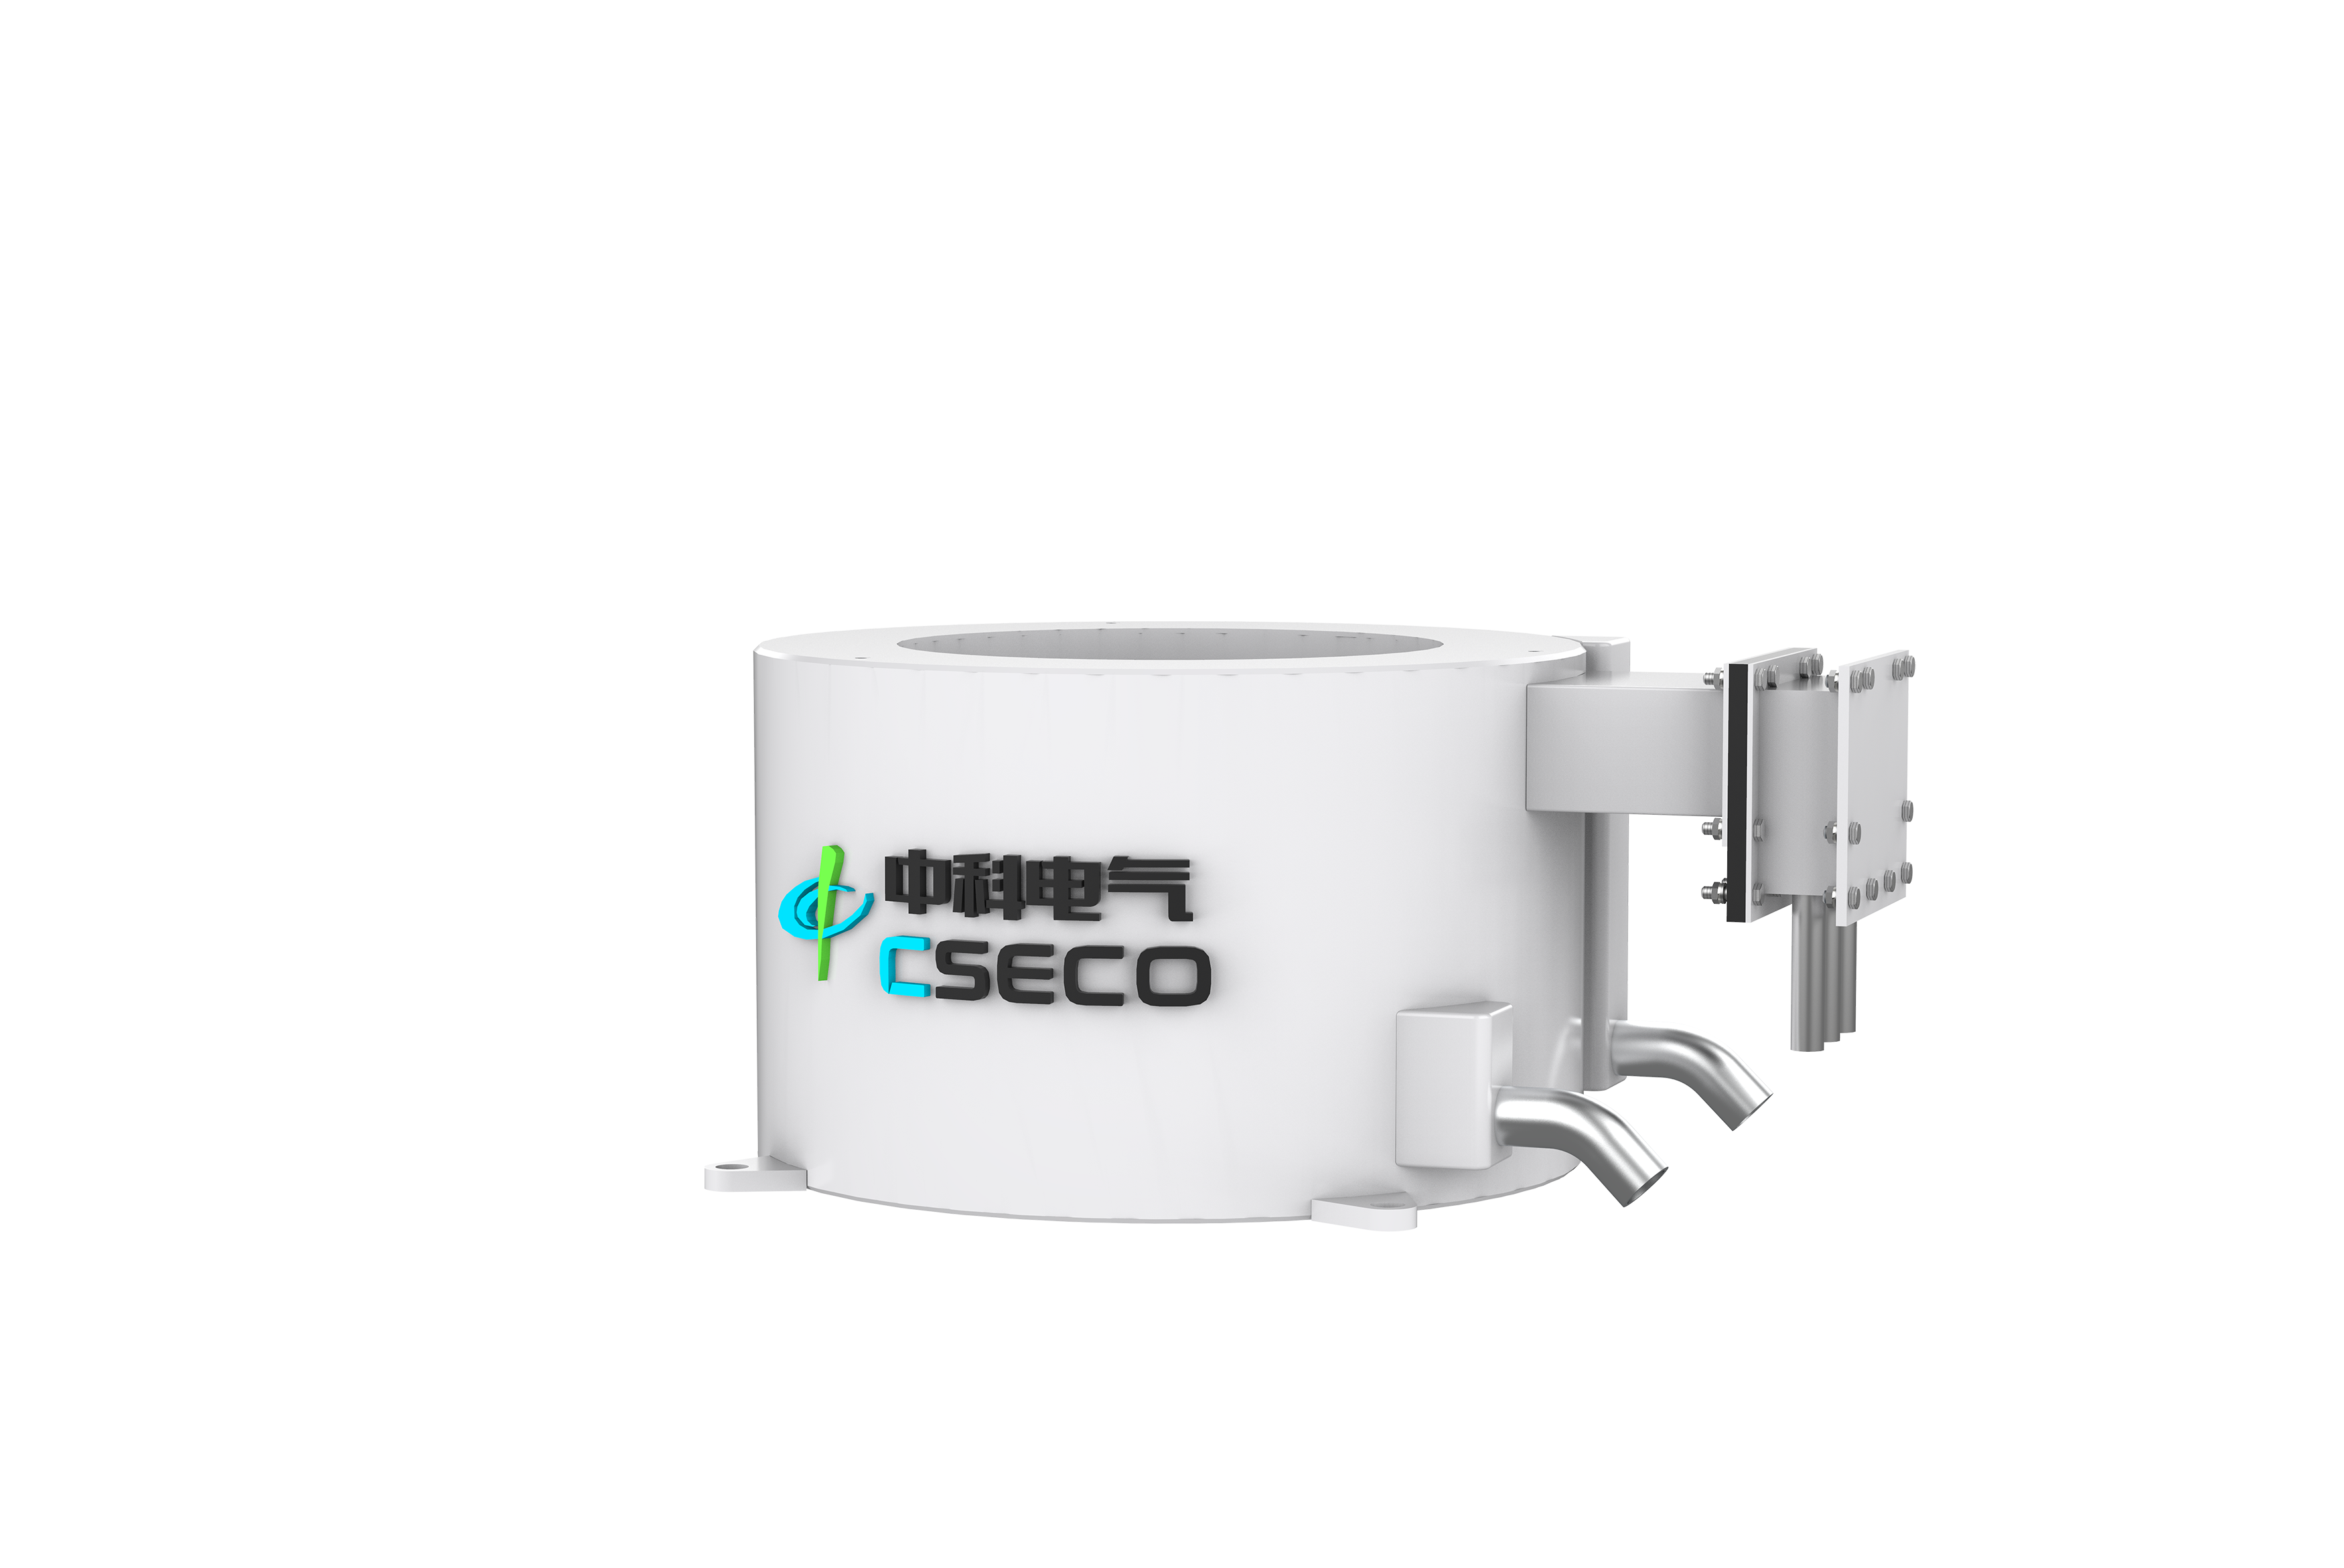
Электромагнитная мешалка для пресс-формы (M-EMS) служит первой линией защиты качества стали. Мы устанавливаем его непосредственно вокруг медной трубки формы или внутри корпуса формы. Его основная задача — контролировать поток жидкой стали по мениску и управлять первоначальной оболочкой затвердевания.
Когда вы активируете M-EMS, он быстро ускоряет жидкость в горизонтальном вихревом движении. Это особое положение электромагнитной мешалки обеспечивает несколько важных результатов первичного качества:
С точки зрения оценки, M-EMS строго необходим для определенных эксплуатационных профилей. Лучше всего подходит для сталелитейных заводов, страдающих от растрескивания поверхности или сильного шлакового захвата. Более того, если вы производите изделия со строгими требованиями к качеству поверхности, эта настройка не подлежит обсуждению. Открытые автомобильные панели, высокоуглеродистая катанка и бесшовные трубы требуют идеальных условий под поверхностью. Мешалка для формы обеспечивает безупречную форму внешней оболочки до того, как заготовка попадет в зону вторичного охлаждения.
В то время как M-EMS совершенствует поверхность, внутренняя целостность конструкции требует вмешательства на более низком уровне. Здесь в игру вступают пряди и конечные мешалки. Они устраняют сложные дефекты, возникающие глубоко внутри затвердевающего ядра.
Критерии оценки этих нижних зон полностью зависят от размеров изделия и марки стали. Установки S-EMS и F-EMS обязательны для толстых слябов, тяжелых блюмов и крупных заготовок. Для высокоуглеродистых сталей, подшипниковых сталей и специальных сплавов внутренняя надежность определяет жизнеспособность конечного продукта. Без контроля структуры сердцевины эти марки неизбежно выйдут из строя во время последующей прокатки или ковки.
Выбор оптимального положения электромагнитной мешалки требует системного подхода. Вы не можете угадать, где разместить магнитные катушки. Вы должны позволить своей истории дефектов и геометрическим ограничениям определять инженерное решение.
Ваша история дефектов должна немедленно сузить ваши возможности. Если ваши основные отклонения связаны с поверхностными дефектами, вы должны отдать предпочтение M-EMS. Если ультразвуковой контроль выявляет плохую внутреннюю структуру или сильную химическую сегрегацию, отдайте предпочтение S-EMS или F-EMS. Для производства высоколегированной или специальной стали редко бывает достаточно одной установки. Металлургам часто требуется комбинированный подход, например, M-EMS плюс F-EMS, чтобы защитить как оболочку, так и сердечник.
Размер секции также определяет техническую осуществимость. Геометрия фундаментально меняет требования к проникновению магнитного поля. Заготовки сравнительно небольшие. Стандартная ротационная мешалка легко проникает во все поперечное сечение. Однако плиты широкие и толстые. Им требуются массивные катушки с прямыми сторонами, создающие магнитные поля бегущей волны. Цветы располагаются где-то посередине. Вы должны согласовать физическую конструкцию катушки с размерами жилы, чтобы силы Лоренца действительно достигали жидкого сердечника.
Ниже приведена краткая справочная система, которая поможет классифицировать ваши оперативные потребности.
| Тип первичного дефекта | Зона происхождения затвердевания | Рекомендуемая установка мешалки | Ожидаемый результат металлургии |
|---|---|---|---|
| Отверстия, шлаковые захваты | Мениск / Начальная оболочка | M-EMS (форма) | Чистая недра, равномерный первоначальный рост скорлупы. |
| Внутренние трещины, столбчатый рост | Вторичная зона охлаждения | S-EMS (Прядь) | Максимально равноосная зона кристаллов, снижение растрескивания. |
| Осевая сегрегация, пористость | Конец кратера / Последнее ядро | F-EMS (Финал) | Плотная структура сердцевины, минимальная сегрегация углерода. |
| Комбинированные поверхностные и сердцевинные дефекты | Мениск + Конец кратера | М-ЭМС + Ф-ЭМС | Комплексный контроль качества легированных/подшипниковых сталей. |
Наконец, перед закупками установите строгие показатели эффективности. Вам нужна базовая линия. Определите критерии успеха, такие как конкретное процентное увеличение площади равноосной зоны. Вы также можете отслеживать снижение индекса сегрегации углерода. Установив эти критерии, вы сможете точно оценить инвестиции после установки.
Теоретические преимущества перемешивания неоспоримы. Тем не менее, физическая установка создает значительные инженерные препятствия. Ограничения по пространству и геометрии обычно представляют наибольшую угрозу успешному развертыванию. S-EMS требует тщательной интеграции с существующими наборами поддержки. Если шаг валков слишком мал, вам могут понадобиться специальные плоские мешалки. Аналогичным образом, M-EMS должна соответствовать параметрам существующего корпуса пресс-формы. Модифицировать медные водяные рубашки для размещения громоздких змеевиков сложно и дорого.
Руководители предприятий также должны сопоставлять потребление электроэнергии с приростом урожайности. Работа высокочастотных или низкочастотных магнитных полей требует значительных электрических затрат. Вам нужны специализированные трансформаторы и преобразователи частоты. Вы должны рассчитать стоимость этого непрерывного электрического потребления с учетом финансовой выгоды от сокращения количества лома или стали пониженного качества. В большинстве случаев применения высококачественной стали прирост доходности легко покрывает эксплуатационные расходы, но математические расчеты необходимо проверять.
Охлаждение и техническое обслуживание требуют одинакового внимания. Катушки работают в нескольких дюймах от раскаленной жидкой стали. Для них требуются внутренние системы водяного охлаждения, использующие высокоочищенную воду. Учитывайте реалии обслуживания этих систем в суровых условиях высокотемпературных литейных машин. Если контур охлаждения засорится или выйдет из строя, электромагнитные катушки почти сразу перегреются и произойдет короткое замыкание.
Поскольку физические модификации являются дорогостоящими, проверка моделирования имеет решающее значение. Подчеркните необходимость использования МГД (магнитогидродинамического) компьютерного моделирования. Вам необходимо объединить программное обеспечение MHD с инструментами CFD (вычислительной гидродинамики). Это позволяет моделировать потоки жидкости и проникновение магнитного поля перед резкой стали. Цифровая проверка выбранного положения электромагнитной мешалки исключает риск неэффективной установки.
Правильное положение электромагнитной мешалки — это точный инструмент, а не простое решение. Должность напрямую диктует металлургические показатели. Вы должны использовать энергию перемешивания именно там, где физическое состояние стали может извлечь из нее наибольшую выгоду. Промывка мениска предотвращает дефекты поверхности, а срезание мягкой зоны предотвращает появление пустот в сердцевине.
Принимайте решения о закупках на основе точных данных. Проанализируйте историю металлургических дефектов, чтобы определить причину проблем с качеством. Проверьте наличие свободного места у вашего заклинателя. Прежде всего, перед окончательным проектированием запросите у поставщиков оборудования вычислительное моделирование гидродинамики.
Перестаньте воспринимать пониженную температуру как нормальную стоимость ведения бизнеса. Запланируйте комплексную металлургическую оценку вашей литейной машины сегодня. Запросите технико-экономическое обоснование, чтобы точно определить, какая конфигурация перемешивания улучшит вашу линию непрерывной разливки.
А: Да. Комбинации многократного перемешивания (например, M-EMS + S-EMS или M-EMS + F-EMS) являются стандартной отраслевой практикой. Они настоятельно рекомендуются для производства высококачественных сплавов и литья крупных блюмов. Использование нескольких устройств позволяет одновременно контролировать как качество поверхности, так и качество внутренней сердцевины на протяжении всего процесса охлаждения.
Ответ: Требуется инженерный аудит шага валков в зоне вторичного охлаждения. Стандартные цилиндрические мешалки требуют значительного зазора. Однако, если пространство сильно ограничено, поставщики могут спроектировать специальные плоские мешалки или специализированные компактные устройства, позволяющие безопасно обходить узкие структурные зазоры.
А: Да. Должность напрямую диктует потребности во власти. M-EMS обычно работает на частотах, отличных от S-EMS или F-EMS. Магнитное поле должно проникать в медные формы, опорные ролики и затвердевающие стальные оболочки различной толщины. Более глубокое проникновение в сталь с высоким содержанием твердых частиц требует более низких частот и существенно более высоких энергозатрат.