Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-01 Происхождение:Работает


Производство высококачественной стали требует точного контроля потока жидкости во время непрерывной разливки. Вы не можете полагаться на метрики «установил и забыл» для достижения безупречных результатов. Руководители предприятий и инженеры-технологи сталкиваются с критической реальностью в заводских цехах. Вы должны выйти за рамки базовых рекомендаций OEM, чтобы достичь настоящего операционного совершенства. Калибровка параметров электромагнитного перемешивания (ЭМС), в частности частоты и тока, необходима для постоянного улучшения. Вы должны оптимизировать эти настройки в зависимости от марки стали, размера сечения и скорости разливки. Это поможет вам эффективно устранить сегрегацию и пористость по центральной линии. В этом техническом описании показано, как оценивать, калибровать и согласовывать параметры EMS с аппаратным обеспечением. Мы исследуем, как точные регулировки приводят к проверяемым металлургическим результатам. Вы научитесь ориентироваться в сложностях магнитных полей и сил Лоренца. В конечном итоге, освоение этих переменных превращает процесс непрерывного литья в высокоэффективный и бездефектный процесс.
Неправильно откалиброванные настройки EMS создают серьезные узкие места в работе. Они ведут непосредственно к высокому проценту брака и значительным потерям энергии. Внутренние дефекты мешают операциям непрерывной разливки, когда операторы игнорируют динамику жидкости. V-сегрегация и внутренние мостики возникают, когда параметры отклоняются от оптимальных базовых значений. Соединение происходит, когда дендриты преждевременно встречаются во время затвердевания. Это блокирует необходимое жидкое сырье, вызывая сильную пористость конечного продукта. Вам необходим точный контроль над параметрами перемешивания, чтобы предотвратить эти дорогостоящие металлургические сбои.
Оптимизированная настройка EMS переопределяет ваши базовые критерии успеха. Это максимизирует соотношение равноосных кристаллов в вашем ассортименте продукции. Точное перемешивание улучшает всю структуру затвердевания от поверхности до ядра. В то же время тщательный контроль параметров минимизирует удельные затраты энергии. Вы достигаете лучшего качества стали, не перегружая электросеть. Эффективность и совершенство металлургии должны идти рука об руку.
Экономический эффект от точного контроля параметров значителен. Оптимизированные магнитные поля напрямую приводят к увеличению скорости разливки. Более быстрая разливка означает более высокий ежедневный тоннаж и лучшую рентабельность завода. Кроме того, точный контроль позволяет производить более широкий спектр высокоуглеродистых и легированных сталей. Вы получаете эту эксплуатационную гибкость, не жертвуя внутренней надежностью. Точный контроль параметров напрямую повышает общую производительность предприятия и конкурентоспособность на рынке.
Физика магнитного проникновения полностью основана на скин-эффекте. Частота находится в обратной зависимости от глубины проникновения магнитного поля. Высокие частоты концентрируют магнитную энергию вблизи поверхности проводящего материала. И наоборот, низкие частоты позволяют магнитному полю проникать глубоко в жидкое ядро. Стандартная сетевая мощность работает на частоте 50 или 60 Гц. Эта частота практически бесполезна для проникновения в толстую, затвердевающую стальную оболочку. Вы должны манипулировать частотой, чтобы точно определить, где именно происходит движение внутри пряди.
Соответствие частоты конкретному размеру раздела не подлежит обсуждению. Различные форматы литья требуют радикально разных подходов к гидродинамике.
Вы должны тщательно оценить свое текущее оборудование через эту конкретную призму. Оцените, поддерживает ли ваше оборудование полосу частот, необходимую для вашего ассортимента продукции. Ограниченный частотно-регулируемый привод ограничивает ваши возможности по отливке более высоких марок. Если ваша система не может надежно снизить частоту ниже 5 Гц, вам будет сложно размешать сердцевину крупных цветов. Модернизация низкочастотных преобразователей часто приводит к значительному улучшению качества осевой линии.
Текущие настройки определяют общую плотность магнитного потока в вашей системе. Эта плотность потока создает силу Лоренца внутри жидкой стали. Сила Лоренца приводит в движение фактическое физическое вращение резервуара с жидкостью. Более высокий ток означает более высокую скорость жидкости. Вам нужна достаточная скорость, чтобы отрезать растущие ветви дендритов. Это сдвигающее действие способствует зарождению новых зерен и созданию тонкой равноосной структуры.
Однако слишком высокий ток приводит к серьезному риску «чрезмерного перемешивания». Вы должны понимать ограничения сильноточных приложений. Агрессивная скорость жидкости вызывает отрицательную сегрегацию, широко известную как белые полосы. Жидкость, обедненная растворенными веществами, омывает фронт затвердевания, оставляя отчетливые слабые кольца в конечном продукте. Высокий ток также создает опасную турбулентность мениска при использовании пресс-форм. Эта турбулентность увеличивает риск уноса порошка пресс-формы. Захваченный шлак ухудшает качество поверхности и требует дорогостоящего последующего кондиционирования.
Вам нужна четкая матрица оптимизации, чтобы безопасно сбалансировать эти силы. Установите точное соотношение силы тока и скорости литья для каждой марки, которую вы производите. Более высокие скорости разливки обычно требуют более высокой интенсивности перемешивания. Резервуар жидкости более глубокий, и затвердевание происходит гораздо быстрее. Однако вы должны ограничить эту интенсивность в зависимости от чувствительности марки стали. Высокоуглеродистые стали общеизвестно чувствительны к агрессивным изменениям текучести. Вы должны набрать силу тока, чтобы разрушить дендриты, не вымывая при этом важные растворенные вещества.
Выполните следующие шаги, чтобы установить оптимальную текущую матрицу:
Матрица оптимизации: общие параметры СЭМ по размеру секции
| Формат разливки | Типичная частота (Гц) | Сила тока Цель | Основная металлургическая цель |
|---|---|---|---|
| Большой Блум | 1,5–3,0 Гц | Высокий | Рост равноосных кристаллов ядра |
| Стандартная заготовка | 3,0–6,0 Гц | Средне-высокий | Устранить сегрегацию по центральной линии |
| Тонкая плита | 4,0–8,0 Гц | Середина | Качество поверхности, смывные частицы |
Вычислительная гидродинамика (CFD) и магнитогидродинамическое (МГД) моделирование играют сегодня решающую роль. Такие инструменты, как THERCAST, помогают моделировать сложные потоки жидкости и распределение тепла. Они являются отличными платформами для отслеживания частиц и оценки базовых параметров. Программное обеспечение для моделирования предоставляет инженерам безопасную «песочницу» для тестирования экстремальных настроек. Вы можете визуализировать векторы сил Лоренца еще до того, как зажжете дугу на объекте.
Тем не менее, реалии реализации часто резко расходятся с идеальными математическими симуляциями. В заводских цехах вы сталкиваетесь с невероятно суровыми условиями литья. Затухание медной трубки в форме значительно ослабляет фактическое магнитное поле. Деградация катушки происходит со временем из-за постоянного термического напряжения. Кроме того, проводимость стали резко меняется при падении температуры во время затвердевания. Стандартные модели часто с трудом могут точно учесть эти динамические переменные реального мира.
Риски внедрения высоки, если вы полагаетесь исключительно на прогнозы программного обеспечения. Применение параметров, основанных на литературе, напрямую без тестирования на конкретной площадке опасно. Вы должны провести тщательное эмпирическое тестирование для проверки своих моделей. Используйте отпечатки серы и макротравление, чтобы проверить внутреннюю структуру. Итеративные корректировки в заводских условиях устраняют разрыв между симуляцией и реальностью. Позвольте программному обеспечению указать вам отправную точку, но пусть результаты макротравления диктуют ваш окончательный рецепт производства.
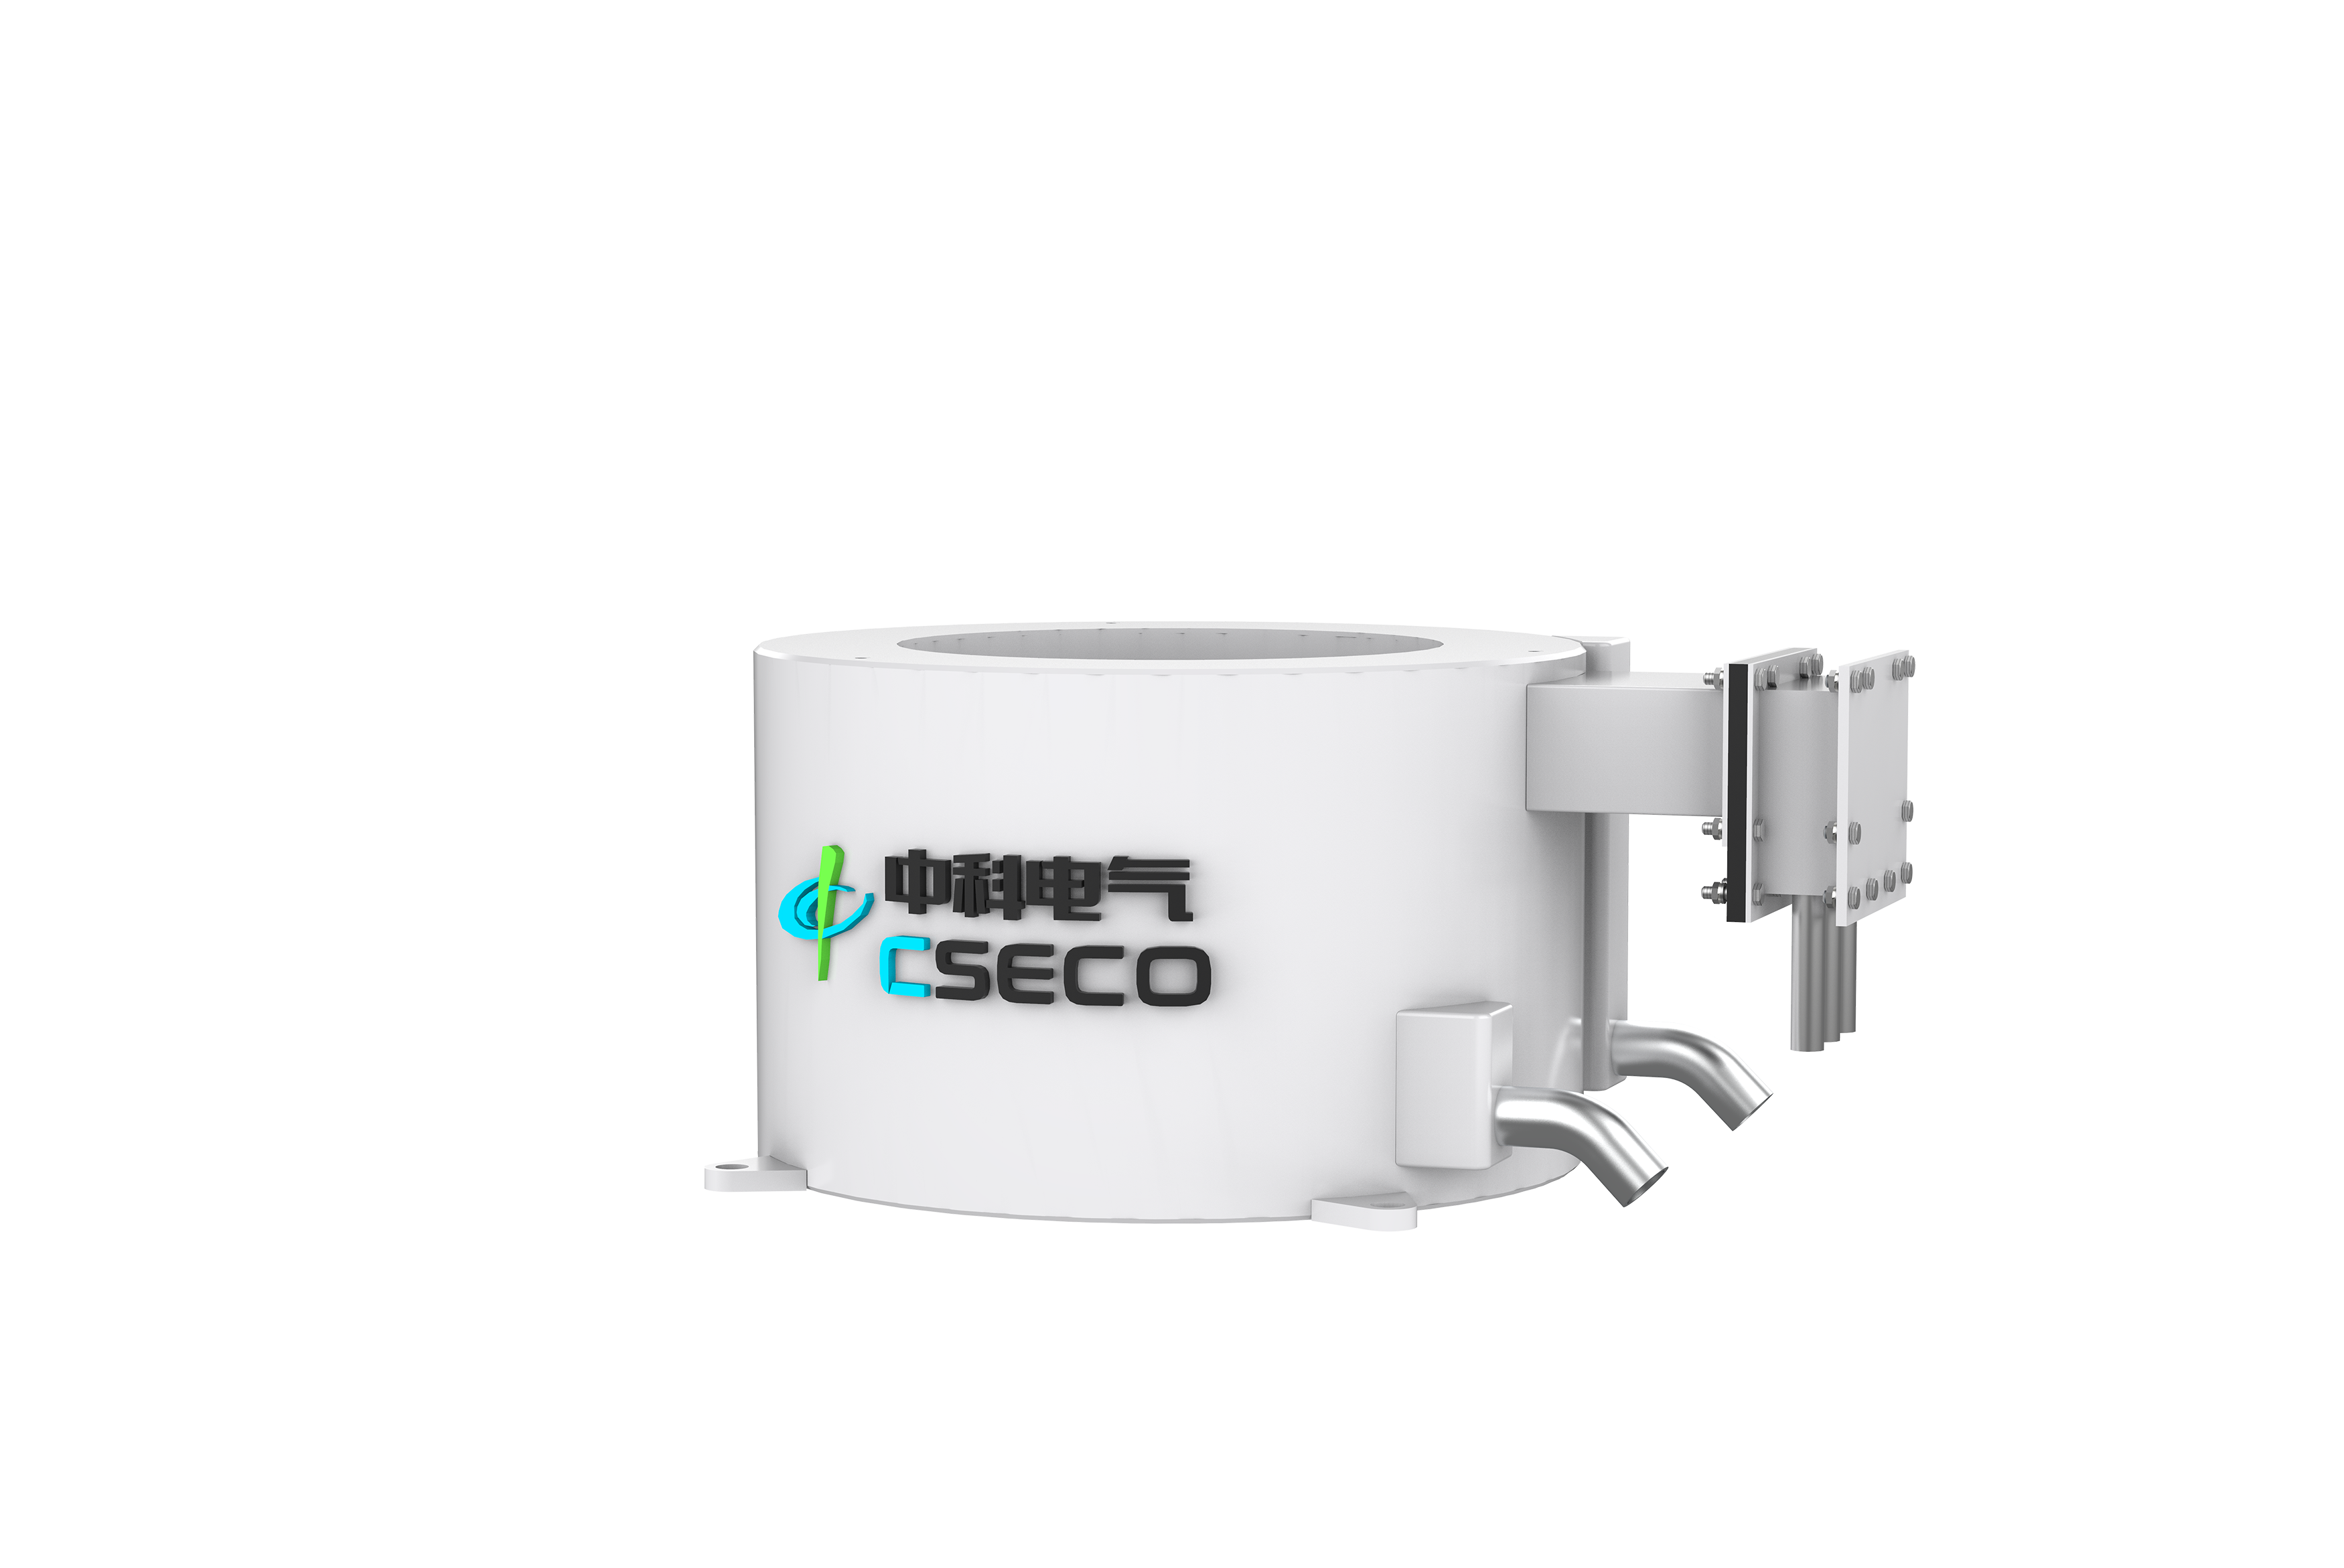
Приобретение нового оборудования требует строгой технической проверки. При оценке металлургической электромагнитной мешалки особое внимание следует уделять основным характеристикам. Посмотрите внимательно на качество низкочастотных сигналов. Пределы гармонических искажений должны быть очень строгими, чтобы предотвратить чрезмерный нагрев медной формы. Прочность изоляции катушки имеет первостепенное значение. Всегда требуйте изоляцию класса H или C. Эти изоляционные сорта премиум-класса выдерживают сильное тепловое излучение и защищают от внезапных отказов охлаждающей жидкости.
Гибкость системы управления представляет собой еще один критический фактор оценки. Для современного литья вам нужны усовершенствованные комбинации ПЛК и ЧРП. Эти системы позволяют программировать управление рецептами для конкретных сортов. Ручные диски и аналоговое управление остались в прошлом. Вам нужна цифровая точность, чтобы регулировать параметры на лету. Усовершенствованные частотно-регулируемые приводы обеспечивают плавное динамическое переключение между режимами непрерывного и прерывистого перемешивания.
Проверка поставщика остается последним и решающим шагом в закупках. Не доверяйте слепо маркетинговым заявлениям OEM. Требуйте фактические пилотные данные перед подписанием каких-либо контрактов. Попросите сравнить макроструктуру, показывающую результаты перемешивания и неперемешивания аналогичных растений. Запросите ссылки с подробным описанием длительного срока службы катушки в условиях высокой силы тока. Надежная металлургическая электромагнитная мешалка должна поддерживать постоянную плотность потока в течение многих лет интенсивной эксплуатации. Тщательная проверка поставщиков гарантирует, что вы приобретете решение, а не просто сырое оборудование.
Освоение электромагнитного перемешивания требует балансировки двух различных физических сил. Частота определяет, где именно происходит перемешивание в резервуаре с жидкостью. Ток определяет, насколько сильно магнитное поле перемешивает расплавленную сталь. Вы должны гармонизировать обе переменные, чтобы достичь настоящего металлургического совершенства. Руководители предприятий не могут полагаться на настройки по умолчанию при литье высокочувствительных сплавов.
Ваш следующий действенный шаг ясен и немедленен. Мы рекомендуем провести комплексный технологический аудит текущих параметров вашей СЭМ. Сравните заданные значения ЧРП непосредственно с фактическими журналами дефектов макроструктуры. Сделайте это, прежде чем вкладывать значительные средства в модернизацию оборудования или новое дорогостоящее программное обеспечение для моделирования. Регулировки на основе данных часто раскрывают огромный скрытый потенциал вашего существующего оборудования. Сначала оптимизируйте базовую линию, и качество непрерывной разливки значительно улучшится.
Ответ: Из-за скин-эффекта магнитное поле не сможет глубоко проникнуть в жидкое ядро. Это приводит к слабому внутреннему перемешиванию, плохому образованию равноосных зон и потерям энергии. Сила перемешивания остается полностью локализованной на поверхности или внутри самой медной формы.
Ответ: Высокоуглеродистые стали очень чувствительны к сегрегации по центральной линии. Оценивать ток следует эмпирически. Начните с базовой вычислительной модели, а затем скорректируйте ее в сторону уменьшения. Вы хотите найти минимальный порог, который останавливает рост дендритов, не вызывая при этом серьезных белых полос в конечном продукте.
А: Да. В ведущих системах используются современные низкочастотные преобразователи и многофазные источники питания. Эти системы обеспечивают динамические регулируемые диапазоны частот — обычно от 1 до 10 Гц. Такая гибкость позволяет операторам адаптировать настройки к различным форматам разливки и маркам стали на одной и той же пряди.