Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-14 Происхождение:Работает


Ввод в эксплуатацию системы электромагнитного перемешивания (EMS) представляет собой переходный период с высокими ставками. Как только вы подпишете протокол окончательной приемки, операционные риски сразу же перейдут от производителя непосредственно на ваше предприятие. Эта передача требует абсолютной уверенности в вашем недавно установленном оборудовании. К сожалению, поверхностные проверки часто упускают из виду основные дефекты. Скрытые электрические, магнитные или охлаждающие дефекты неизбежно приводят к преждевременному выходу оборудования из строя. Они также вызывают неоптимальную структуру металлургических зерен в процессе непрерывной разливки. Мы предоставляем строгую, основанную на фактических данных систему приемочных испытаний (SAT). Вы узнаете, как обеспечить соответствие поставляемого оборудования точным договорным допускам, прежде чем утверждать окончательный платеж. Мы проведем вас через проверку магнитных характеристик, проверку физической целостности и тестирование интеграции в шкаф управления. Применение этих точных шагов гарантирует более плавное и безопасное наращивание производства.
Проверка рабочей частоты имеет решающее значение; неправильный профиль частоты не сможет эффективно проникнуть в расплавленный металл.
Физический осмотр должен уделять первоочередное внимание целостности изоляции катушки и системе охлаждения с замкнутым контуром, чтобы предотвратить катастрофические короткие замыкания.
Интеграция программного обеспечения и шкафа управления должна быть протестирована в моделируемых условиях нагрузки, чтобы обеспечить оперативность реагирования в реальном времени и функциональность защитной блокировки.
Никогда не отказывайтесь от полной документации по заводским приемочным испытаниям (FAT) и SAT от поставщика.
Прежде чем включать оборудование, вы должны четко определить, что представляет собой успешная установка. Приемка оборудования никогда не сводится только к включению основного питания. Установите четкое соответствие бизнесу на ранних этапах процесса. Вам необходимо абсолютное доказательство того, что оборудование обеспечит высокопроизводительные и надежные результаты конечного металлургического электромагнитного перемешивания, обещанные при закупке. Каждый обещанный металлургический показатель требует строгой проверки.
Затем проверьте соответствие приложения. Конструкции EMS сильно различаются в зависимости от зон установки. Mold EMS работает иначе, чем Strand EMS. Установки Final EMS справляются с совершенно разными динамическими процессами жидкой сердцевины глубоко внутри литейной слитки. Осмотрите предоставленные технические чертежи. Убедитесь, что физические размеры и монтажные кронштейны точно соответствуют вашей установке непрерывного литья. Несоосный монтаж сильно искажает топологию магнитного поля. Такое смещение разрушает металлургическую симметрию.
Наконец, установите жесткие определения эксплуатационных допусков. Не начинайте холодные или горячие испытания вслепую. Заранее определите приемлемые базовые параметры. Каковы конкретные пределы плотности магнитного потока? Каковы максимальные токовые нагрузки? Обратите внимание на точные потолки напряжения, предусмотренные конструкцией. Вам нужно, чтобы эти цифры были четко задокументированы. Эти определенные допуски действуют как критерии «прошел или не прошел» во время физического контроля. Мы настоятельно рекомендуем отказаться от первоначального контракта. Сравните эти целевые показатели непосредственно с журналами внутреннего тестирования поставщика. Любое несоответствие здесь сигнализирует о серьезном тревожном сигнале еще до начала тестирования на месте.
Электрическая частота определяет как силу перемешивания, так и глубину проникновения. Расплавленный металл внутри медной формы или стальной проволоки создает сильный экранирующий эффект. Высокие частоты создают мощные поверхностные силы, но не могут проникнуть глубоко. Низкие частоты эффективно проникают в ядро, но им может не хватать достаточной интенсивности локализованного перемешивания. Понимание этой взаимосвязи предотвращает металлургические дефекты, такие как центральная сегрегация.
Вы должны тщательно проверить частоту электромагнитного перемешивания во время приемочных испытаний на площадке. Сделайте это, используя низковольтное холодное тестирование. Вставьте в мешалку пустую медную трубку, имитирующую форму. Используйте калиброванные измерители Гаусса для картирования плотности магнитного поля. Осторожно перемещайте зонд вдоль вертикальной и горизонтальной осей. Запишите пиковые значения магнитного потока. Сравните эти физические показания с теоретическими расчетными кривыми.
Перекрестно проверьте все измеренные выходные данные на соответствие характеристикам частоты электромагнитного перемешивания, указанным в вашем договоре купли-продажи. Согласование спецификаций определяет фактический успех работы. Убедитесь, что запрограммированный диапазон частот идеально оптимизирует ваш конкретный формат литья. Толстые блюмы и плиты требуют гораздо более низких частот для глубокого проникновения. И наоборот, небольшие заготовки требуют более высоких частот для быстрой стабилизации поверхности.
Ниже приведена типичная диаграмма сравнения параметров с ожидаемыми диапазонами применения. Мы настоятельно рекомендуем держать подобные справочные таблицы под рукой во время проверки.
Общие конфигурации частоты и формата
Формат кастинга | Положение установки | Типичный диапазон частот (Гц) | Основная металлургическая цель |
|---|---|---|---|
Маленькие заготовки | Пресс-форма EMS | 2,0 - 4,5 | Качество поверхности, уменьшение точечных отверстий |
Большие цветы | Стрэнд EMS | 1,0 - 2,5 | Улучшение равноосного соотношения зерен |
Толстые плиты | Окончательная Скорая помощь | 0,5 - 1,5 | Устранение центральной сегрегации |
Всегда тщательно документируйте результаты холодных испытаний. Они образуют постоянную основу для вашей будущей диагностики при техническом обслуживании. Любое отклонение от этих цифр в будущем указывает на деградацию оборудования.
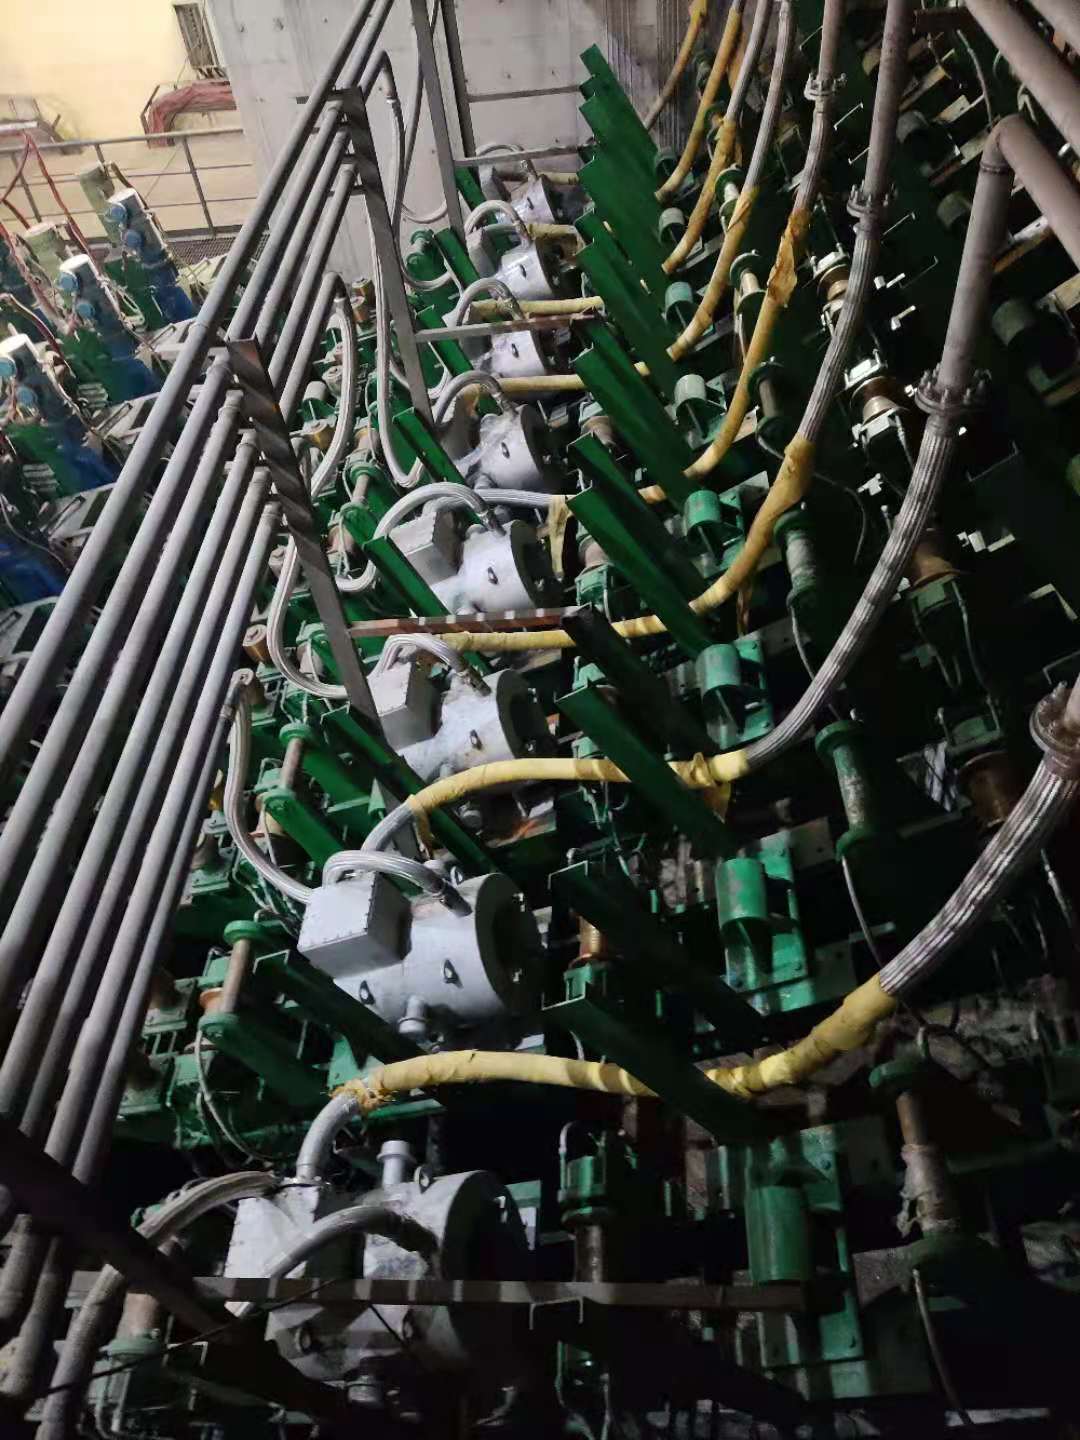
Физические дефекты в системах EMS приводят к катастрофическим простоям. Начните физический осмотр с анализа катушек статора Внимательно осмотрите внешнюю отливку из эпоксидной смолы. Ищите любые микротрещины, воздушные пустоты или признаки расслоения. Эти недостатки со временем задерживают влагу. В конечном итоге они вызывают сильные вспышки дуги. Необходимо выполнить проверку сопротивления изоляции с помощью мегаомметра. Стандартная практика требует проверки изоляции фаза-фаза и фаза-земля с использованием постоянного напряжения 1000 В или 2500 В. Значения сопротивления должны значительно превышать стандартные промышленные минимумы. электромагнитной мешалки .
Надежность системы охлаждения является следующим критическим этапом. Операции скорой помощи выделяют огромное внутреннее тепло. Неконтролируемые тепловые нагрузки быстро разрушают медные катушки. Сосредоточьте проверку на следующих областях:
Испытания на падение давления: Осмотрите каналы охлаждения чистой водой. Убедитесь, что падение давления во внутренних коллекторах точно соответствует проектным характеристикам.
Проверка расхода: Измерьте фактический расход воды в минуту. Сравните их с журналами производительности главной насосной станции.
Проверка герметичности: проверьте все уплотнительные кольца, шланговые соединения и фитинги из нержавеющей стали при максимальном рабочем давлении.
Мониторинг проводимости требует не меньшего внимания. Во внутреннем контуре охлаждения используется вода высокой степени очистки. Высокая проводимость воды приводит непосредственно к электрическому трекингу. Электрическое слежение в конечном итоге приводит к катастрофическому отказу катушки. Убедитесь, что измерители проводимости воды вашей системы охлаждения откалиброваны правильно. Введите небольшую известную примесь, чтобы проверить сигнализацию датчика. Это должно вызвать немедленное предупреждение на главном экране управления. Никогда не принимайте систему, показывающую ошибочные показания проводимости.
Мы настоятельно рекомендуем фотографировать все соединения коллектора. Задокументируйте базовое состояние эпоксидных покрытий. Эти доказательства защитят вас, если гарантийные споры возникнут на более позднем этапе жизненного цикла оборудования.
Аппаратное обеспечение не может работать без безупречной интеграции программного обеспечения. Тщательно осмотрите шкафы управления. Осмотрите преобразователи частоты, выпрямители и трансформаторы большой мощности. Убедитесь, что вся проводка шкафа строго соответствует требованиям промышленной безопасности, например стандартам IEC. Маршрутизация проводов должна быть логичной и маркированной. Управление температурой внутри шкафа должно быть полностью функциональным. Проверьте охлаждающие вентиляторы, кондиционеры и внутренние пылевые фильтры. Накопление тепла внутри шкафа быстро сокращает срок службы инвертора.
Динамическое тестирование человеко-машинного интерфейса (HMI). Операторы будут использовать этот интерфейс ежедневно, поэтому он должен быть полностью интуитивно понятным и отзывчивым.
Проверьте отзывчивость экрана в условиях смоделированной нагрузки.
Плавно регулируйте ток, чтобы увидеть, как инверторы реагируют в режиме реального времени.
Быстро меняйте настройки частоты, чтобы система отслеживала изменения, не вызывая внутренних сбоев.
Проверьте функции экспорта регистрации данных в целях контроля качества и анализа исторических тенденций.
Защитные блокировки представляют собой вашу последнюю линию защиты. Не думайте, что защита программного обеспечения работает автоматически. Вы должны моделировать критические сбои. Запустите имитацию потери давления охлаждающей воды. Система должна безопасно автоматически отключиться в течение миллисекунд. Смоделируйте сценарий перегрева с помощью встроенных термодатчиков. Программное обеспечение должно немедленно отключить питание, чтобы защитить медные катушки. Мы рекомендуем повторить эти симуляции как минимум три раза. Последовательные и предсказуемые последовательности выключения доказывают надежность архитектуры программного обеспечения.
Приемка предполагает строгую ответственность поставщика. точно определите, что вы должны потребовать от Прежде чем подписывать какие-либо документы о передаче оборудования, Доверие устным заверениям сопряжено с слишком большим риском. Заставьте поставщика предоставить веские доказательства. поставщика частот электромагнитного перемешивания .
Соберите все обязательные документы в окончательный пакет SAT. Перечень документов должен быть исчерпывающим. Требуйте подробные отчеты о заводских приемочных испытаниях (FAT). Сравните данные FAT непосредственно с текущими данными SAT. Незначительные отклонения являются нормальными, но значительные смещения указывают на транспортные повреждения или ошибки при установке. Запросите все сертификаты на материалы для медных катушек и пластин из магнитной стали. Вам необходимо доказать, что сырье соответствует требуемым металлургическим стандартам. Соберите все сертификаты калибровки для встроенных датчиков. Сюда входят датчики температуры, расходомеры и датчики давления.
Наконец, ознакомьтесь с условиями гарантии и передачи. Подтвердите точные графики технического обслуживания, необходимые для сохранения действия гарантии. Проанализируйте гарантийные условия под ваши конкретные эксплуатационные нагрузки. Графики тяжелого литья могут изменить стандартные условия гарантии. Подтвердите график доступности критически важных запасных частей. Спросите поставщика, где он хранит инверторы или катушки для экстренной замены. Длительные задержки поставок запасных частей наносят вред линиям по производству стали. Вам необходимо соглашение о гарантированном уровне обслуживания (SLA), в котором указано время реагирования на чрезвычайные ситуации.
Принятие системы EMS действует как жесткий операционный шлюз. Не идите на компромисс при тщательном картировании магнитного поля. Никогда не игнорируйте проверки целостности системы охлаждения или защитные блокировки шкафа. Обнаружение дефекта сейчас позволяет избежать огромных производственных потерь в будущем.
Примите немедленные меры в соответствии с вашими выводами. Тщательно доработайте свой список результатов SAT. Потребуйте от своего поставщика устранить любые конструктивные или программные несоответствия, прежде чем вы санкционируете окончательный платеж. Приступайте к горячему вводу в эксплуатацию только тогда, когда все базовые показатели полностью проверены. Выполнение этих дисциплинированных шагов обеспечивает надежный процесс непрерывной разливки. Вы добьетесь того металлургического качества, которое требуется вашему заводу.
Ответ: Мы используем процедуры низковольтных холодных испытаний. Вы вставляете в корпус мешалки пустую медную трубку, имитирующую форму. Технические специалисты используют калиброванный гаусс-метр для отображения плотности магнитного потока вдоль оси. Это отображает проникновение поля и проверяет точную выходную частоту из шкафа управления.
Ответ: Допуски, соответствующие отраслевым стандартам, исключительно жесткие. Измеренная плотность магнитного потока обычно должна находиться в пределах 3–5 % от расчетного номинального значения. Такая строгая дисперсия обеспечивает высокую симметричность сил перемешивания, предотвращая неравномерное течение металла и внутреннее растрескивание затвердевшей стали.
Ответ: Полые медные катушки одновременно пропускают высокие электрические токи и высокочастотные нагрузки. Примеси в охлаждающей воде приводят к быстрому повышению уровня проводимости. Высокая проводимость вызывает электрическое отслеживание изоляции. Это грозит серьезными внутренними короткими замыканиями, вспышками дуги и необратимым, не подлежащим ремонту повреждением катушки.